

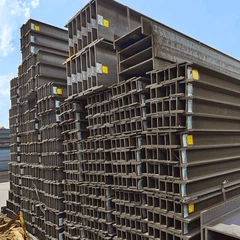
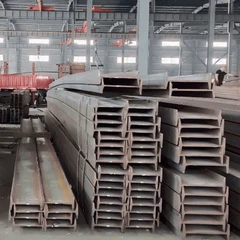


모재 및 롤링 경로
두꺼운 코팅이나 맞춤형 제작을 위한 빔은 일반적으로 SS400에서 JIS G3101까지 또는 Q235B에서 GB/T 700-2006까지 주문됩니다. SS400은 최소 항복강도 245MPa와 인장강도 400-510MPa를 요구합니다. Q235B에는 최소 수율 235 MPa 및 인장 370-500 MPa가 필요합니다. 둘 다 만능 압연으로 생산된 용접 가능한 구조용 탄소강이므로 코팅되지 않은 단면은 표준 압연 품목과 치수가 동일하며 압연 중이 아닌 하류에 코팅이 추가됩니다.
코팅 무결성은 기판에 따라 달라지므로 표면 준비가 첫 번째 제어점입니다. 페인트 시스템 이전에 ISO 8501-1의 Sa 2.5에 따른 연마재 분사 청소와 아연 도금 이전의 깨끗하고 스케일 없는 표면은 공칭 코팅 두께보다 서비스 수명에 더 중요합니다.
코팅 시스템 비교
| 체계 | 일반적인 코팅량 | 적합한 환경 | 참조 표준 |
|---|---|---|---|
| 용융 아연도금(배치) | 6mm 이상의 강철에서 평균 85마이크로미터, 국부 최소 70마이크로미터 | 실외 C3~C4 | ISO 1461 |
| 에폭시 프라이머와 탑코트 | 총 건조 필름 120-200 마이크로미터 | C3~C4, 중간 정도의 화학물질 노출 | ISO 12944-5 |
| 양면 아연 도금 및 페인트 | 아연층 + 80-160 마이크로미터 페인트 | C5-M, 해안 및 염분 함유 | ISO 1461(ISO 12944-5 포함) |
| 샵 프라이머만 | 15~25마이크로미터 | 운송 중 임시 보호 | ISO 12944-5 |
| 폴리우레탄 또는 아크릴 탑코트 | 코팅당 40-80 마이크로미터 | 색상 유지, UV 노출 | ISO 12944-5 |
이중 시스템은 단순히 추가되는 것이 아닙니다. 아연 층은 코팅 결함이 있는 강철을 보호하는 반면 페인트는 아연 소비를 늦추며, 페인트는 아연 위에 도포하기 위해 일반적으로 아연-인산염 또는 에폭시 프라이머로 구성되어야 합니다. 빔이 콘크리트에 매립되는 경우 아연도금보다 코팅되지 않거나 시멘트에 적합한 마감이 선호되는 경우가 많습니다.
맞춤형 제작 한계
맞춤형 작업은 일반적으로 압연 프로파일의 변경보다는 길이, 구멍 패턴, 절단 및 성형을 포함합니다. 실제 한계는 표준 섹션 테이블에 의해 설정됩니다. 웹 및 플랜지 두께는 압연 프로파일 내에서 변경할 수 없으므로 테이블 외부에 필요한 두께는 다음으로 더 무거운 섹션이나 용접된 구성 부재로 이동하는 것을 의미합니다. 일반적인 작업은 다음과 같습니다.
| 작업 | 일반적인 능력 | 제어점 |
|---|---|---|
| 길이에 맞춰 자르기 | 1m ~ 12m, 톱 절단 길이의 허용 오차 -0/+5mm | 끝부분의 직각도, 버 제거 |
| 교련 | 제공된 도면에 플랜지 및 웹 구멍을 CNC 드릴링 | 홀 위치, 직경 공차, 가장자리 거리 |
| 대처 및 노칭 | 화염 또는 플라즈마 절단 대처 프로파일 | 절단 표면 품질, 재진입 노치 없음 |
| 캠버 | 섹션에서 설정한 한도 내에서 콜드 캠버링 | 국부적인 플랜지 좌굴 없음 |
| 준비 종료 | 용접용 베벨 또는 정사각형 절단 | 공장 및 현장 용접에 대한 루트 갭 일관성 |
납품된 부재가 현장에서 재작업이 필요하지 않도록 가장자리 거리 및 구멍 간격은 관련 설계 규정의 도면 규칙에 명시되어야 합니다. 사전 드릴링된 부재를 아연 도금하려면 모든 구멍이 배수 및 환기에 충분할 정도로 커야 하며, 일반적으로 최소 12mm 또는 단면 두께 중 더 큰 쪽이 필요합니다.
검사 및 문서화
코팅 두께는 부재당 단일 판독이 아닌 코팅 표준에 명시된 허용 기준과 지점 수에서 취한 ISO 2808에 대한 자기 게이지 판독으로 확인됩니다. 아연 도금은 외관, 접착력 및 두께를 확인합니다. 페인트 시스템의 건조 도막 두께와 지정된 경우 풀오프에 의한 접착력을 확인합니다. 문서는 일반적으로 기본 강철에 대한 EN 10204 3.1에 대한 밀 인증서, 코팅 검사 보고서 및 드릴링 또는 캠버링된 품목에 대한 치수 기록으로 구성됩니다.
자주 묻는 질문
Q:아연도금은 빔의 구조적 용량을 변화시키나요?
A: 측정할 수는 없습니다. 아연층의 두께는 수십 마이크로미터이며 단면 특성을 변경하지 않습니다. 관련 공정 한계는 SS400 또는 Q235B의 압연 미세 구조를 변화시키는 온도보다 훨씬 낮은 아연 도금 조 온도와 가늘거나 비대칭으로 제작된 부재의 뒤틀림 위험입니다.
Q:SS400과 Q235B를 서로 바꿔서 사용할 수 있나요?
A: Q235B에는 235MPa의 최소 수율이 필요하고 SS400에는 245MPa가 필요하기 때문에 많은 일반 구조 응용 분야에서 유사하게 작동합니다. 두 표준은 화학물질 관리 및 영향 요구사항이 다르기 때문에 해당 설계 코드와 고객 사양에 따라 특정 프로젝트에서 어느 표준이 허용되는지 결정됩니다.
Q:아연도금 빔의 배수구 크기는 얼마나 커야 합니까?
A: 작업 규칙은 최소 직경 12mm이거나 재료 두께가 더 큰 경우입니다. 구멍은 아연이 들어오고 나갈 수 있도록 해야 하며 담그는 동안 내부 모서리에 공기가 갇힐 수 없도록 위치해야 합니다.
Q:내륙 현장에 이중 시스템이 적합한가요?
A: 일반적으로 염화물, 제빙염 또는 산업 오염물질이 존재하는 곳에서만 발생합니다. 부식성 범주 C2 및 C3의 경우 ISO 1461에 따른 일괄 아연 도금만으로도 일반적으로 저렴한 비용으로 필요한 내구성을 제공하며 이중 코팅은 C4, C5-M 또는 접근하기 어려운 부재용으로 예약되어 있습니다.
Q:미리 뚫은 구멍에는 어떤 공차가 적용됩니까?
A: 일반적인 작업장 관행은 도면을 기준으로 CNC 드릴 구멍의 구멍 위치에 플러스 또는 마이너스 1mm가 적용되며 직경은 사용되는 볼트 표준에 따라 유지됩니다. 공차를 벗어난 구멍은 일반적으로 설계가 허용하는 경우에만 다음 크기로 리밍됩니다. 왜냐하면 너무 큰 구멍은 연결부의 미끄러짐 저항을 감소시키기 때문입니다.
Q:운송 후 코팅 손상은 어떻게 수리됩니까?
A: 아연 도금의 작은 부분은 ISO 1461의 수리 규정에 따라 깨끗하고 마모된 표면에 아연 함량이 높은 코팅을 적용하여 수리합니다. 페인트 칠한 부분은 손상된 부분을 지정된 청결도 등급으로 준비하고 시스템 코팅을 코팅별로 재구축하여 수리합니다.